Łączenie przewodów w rozdzielnicach elektrycznych. Rodzaje złączek i zasady montażu
30 października, 2026
Nawet niewielkie błędy montażowe przy łączeniu przewodów w rozdzielnicach elektrycznych mogą prowadzić do wzrostu rezystancji styku, przegrzewania się zacisków, a w skrajnych przypadkach także do uszkodzenia instalacji lub pożaru. Dlatego prawidłowe wykonanie połączeń stanowi podstawę bezpieczeństwa i niezawodności rozdzielnic elektrycznych. Współcześnie stosuje się różne rozwiązania ułatwiające łączenie przewodów, od tradycyjnych zacisków śrubowych po złączki sprężynowe, samozaciskowe i dźwigniowe. Wiele z nich pozwala ograniczyć liczbę potrzebnych narzędzi i skrócić czas montażu.
Łączenie przewodów w rozdzielnicach elektrycznych – kluczowa jest jakość
Każde połączenie dwóch przewodników ma określoną rezystancją zestykową, która wpływa na przepływ prądu i nagrzewanie się miejsca styku. Jej wartość może zmieniać się podczas eksploatacji, m.in. na skutek utleniania powierzchni przewodzących oraz zmian temperatury.
Wraz ze wzrostem rezystancji połączenia rośnie ilość wydzielanego ciepła. Wyższa temperatura może przyspieszać proces utleniania, powodując dalszego pogorszenie parametrów styku. W niekorzystnych warunkach nagrzewanie prowadzi do uszkodzenia zacisku, a nawet upalenia się połączenia.
Na jakość styku wpływa również rzeczywista powierzchnia kontaktu przewodników. Powinna być ciągła. Jednak w rzeczywistości kontakt między przewodnikami może występować w wielu punktach (małych, niepołączonych obszarach). Liczba i wielkość tych obszarów zależą od właściwości materiału, chropowatości powierzchni oraz siły docisku.
Połączenia w rozdzielnicach muszą również wytrzymywać obciążenia zwarciowe. Przepływ prądu zwarciowego powoduje bowiem nie tylko gwałtowny wzrost temperatury, ale również występowanie sił elektrodynamicznych oddziałujących na tory prądowe i elementy zaciskowe.
Złączki listwowe w rozdzielnicach nn
W rozdzielnicach niskiego napięcia często trzeba podłączyć dużą liczbę przewodów na ograniczonej przestrzeni. Uporządkowane wykonywanie takich połączeń umożliwiają złączki listwowe, nazywane również złączkami szynowymi.
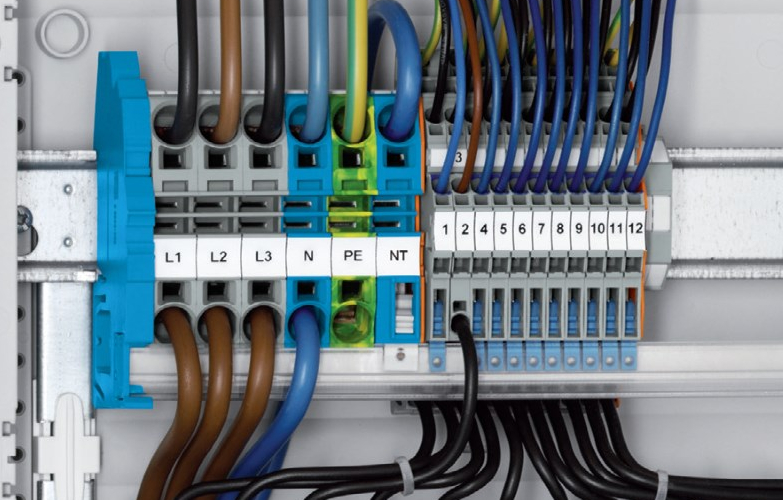
Montuje się je na szynach instalacyjnych, tworząc listwy zaciskowe, do których można podłączać przewody o różnych przekrojach i przeznaczeniu. Łączenie przewodów w rozdzielnicach za pomocą złączek listowych ułatwia identyfikację obwodów, wykonywanie pomiarów oraz późniejsze prace konserwacyjne. Pozwala także ograniczyć liczbę przewodów podłączanych bezpośrednio do aparatury modułowej i zwiększa przejrzystość okablowania.
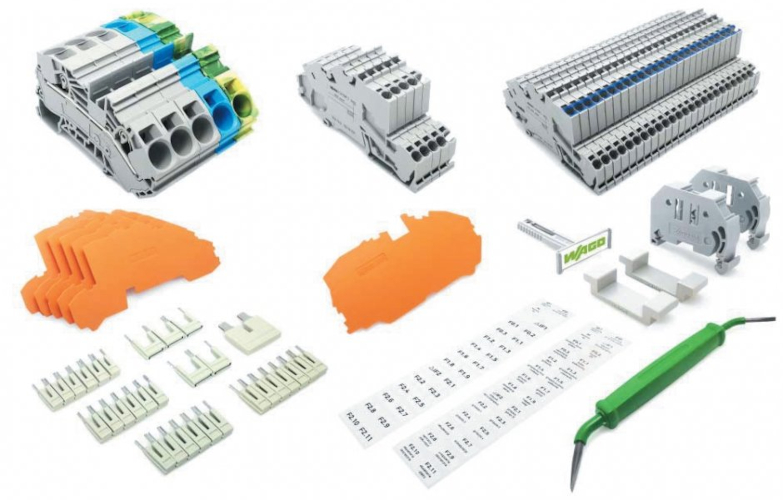
Złączki listwowe – elementy potrzebne do realizacji połączenia przewodów w rozdzielnicy. Źródło: Wago
W zależności od konstrukcji występują połączenia śrubowe, sprężynowe, samozaciskowe lub rozwiązania hybrydowe, łączące różne technologie przyłączania przewodów.
Tradycyjne łączenie przewodów w rozdzielnicach – połączenia śrubowe
Złączki śrubowe działają na zasadzie mechanicznego dociskania przewodu do elementu przewodzącego za pomocą śruby. Stosuje się zaciski stalowe lub wykonane ze stopów miedzi, współpracujące z torem prądowym ze stopu miedzi. Elementy metalowe mogą być zabezpieczane powłokami galwanicznymi ograniczającymi procesy starzenia i korozji.
Stalowe elementy dociskowe charakteryzują się odpowiednią sprężystością i wytrzymałością mechaniczną. Dzięki temu siła wywołana dokręceniem śruby może być skutecznie przenoszona na przewód. Podstawowym warunkiem prawidłowego wykonania połączenia jest jednak zachowanie momentu obrotowego dokręcenia określonego przez producenta.
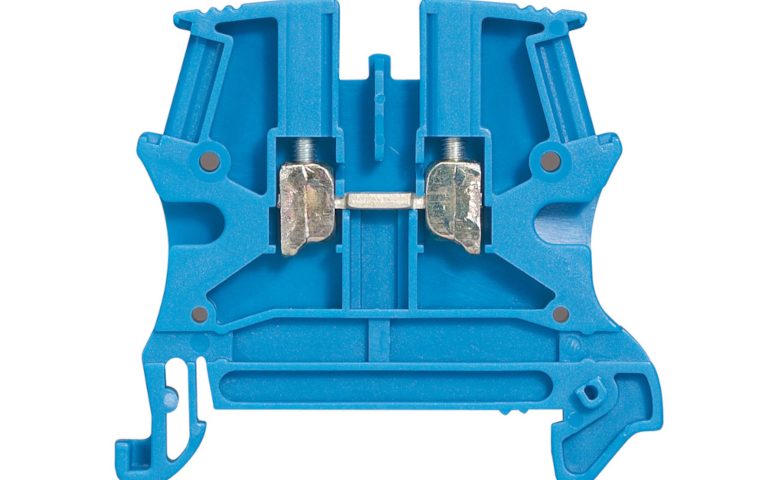
Złączki śrubowe – tradycyjna, sprawdzona, najdłużej stosowana technologia łączeniowa. Źródło: LegrandWkrętak dynamometryczny. Źródło: WIHA
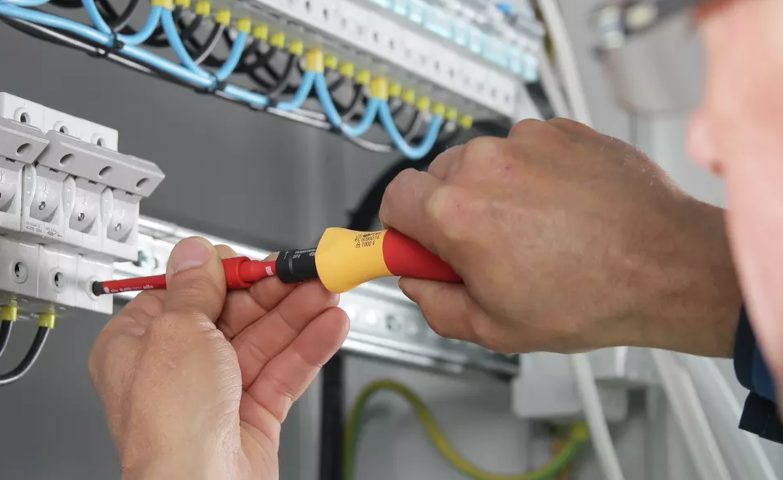
Zbyt słaby docisk może prowadzić do wzrostu rezystancji styku i przegrzewania połączenia. Z kolei nadmierne dokręcenie śruby grozi uszkodzeniem przewodu lub elementów zacisku. Podczas montażu połączeń śrubowych zaleca się zatem stosowanie odpowiednich narzędzi. Instrukcja montażu często wymaga stosowania wkrętaków dynamometrycznych.
Złączki sprężynowe i samozaciskowe – szybki montaż bez dokręcania śrub
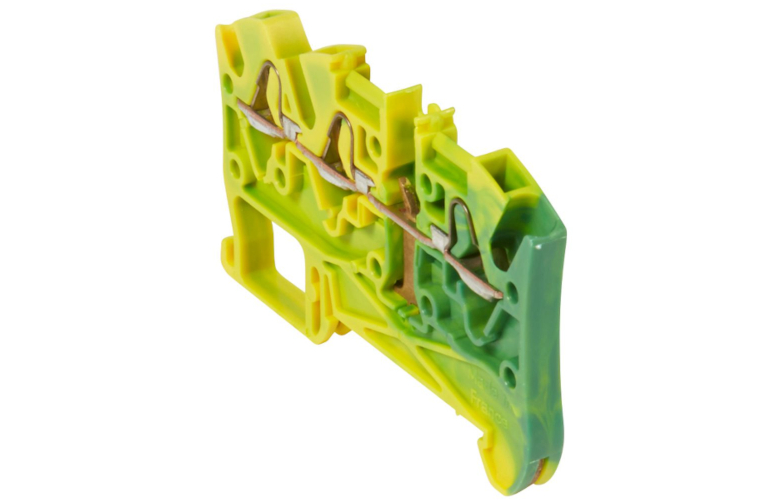
Alternatywą dla tradycyjnych zacisków śrubowych są złączki wykorzystujące sprężynę dociskową. Przewód jest w nich dociskany do toru prądowego za pomocą elementu sprężystego, którego siła nie zależy bezpośrednio od momentu obrotowego dokręcenia.
W rozwiązaniach sprężynowych przewód umieszcza się w zacisku po uprzednim odchyleniu sprężyny. W zależności od konstrukcji służy do tego odpowiedni wkrętak, przycisk lub mechanizm otwierający. Po zwolnieniu sprężyny przewód zostaje dociśnięty do elementu przewodzącego.
Złączka sprężynowa. Źródło: Legrand
W złączkach typu push-in montaż jest jeszcze prostszy. Odpowiednio przygotowany przewód można wsunąć bezpośrednio do otworu zaciskowego, bez konieczności wcześniejszego otwierania mechanizmu. Dotyczy to przede wszystkim przewodów sztywnych oraz przewodów giętkich zakończonych odpowiednimi tulejkami. Na rynku dostępne są także rozwiązania umożliwiające bezpośrednie przyłączanie przewodów giętkich bez tulejek.
W złączkach sprężynowych stosuje się materiały o odpowiednich właściwościach mechanicznych i elektrycznych. Elementy sprężyste wykonywane są m.in. ze stali sprężynowej, natomiast tor prądowy z materiałów dobrze przewodzących prąd, najczęściej stopów miedzi.
Ważną zaletą tego rozwiązania jest utrzymywanie docisku mimo zmian temperatury i oddziaływania drgań. Ogranicza to ryzyko poluzowania połączenia, które może występować w przypadku niewłaściwie wykonanych zacisków śrubowych.
Łączenie przewodów o dużych przekrojach
Technologia sprężynowa jest stosowana również w złączkach przeznaczonych do przewodów o dużych przekrojach. Dostępne są rozwiązania umożliwiające przyłączanie przewodów o przekrojach do 95 mm², a w specjalnych konstrukcjach – nawet 185 mm². Przy takich przekrojach siła potrzebna do otwarcia sprężyny jest znaczna, dlatego stosuje się dodatkowe mechanizmy ułatwiające montaż.
Jednym z rozwiązań jest układ dźwigniowy, w którym obrót mechanizmu powoduje odchylenie sprężyn dociskających przewód. Po umieszczeniu odizolowanej żyły w zacisku mechanizm zostaje zwolniony, a sprężyny zapewniają wymagany docisk.
W innych konstrukcjach sprężynę napina się za pomocą klucza imbusowego lub wkrętaka. Mechanizm można zablokować w pozycji otwartej, co ułatwia wprowadzenie przewodu. Zwolnienie blokady powoduje zamknięcie zacisku.
Takie rozwiązania ograniczają konieczność stosowania specjalistycznych narzędzi do wykonywania samego połączenia. W zależności od typu złączki możliwe jest również podłączanie przewodów bez dodatkowych końcówek kablowych.
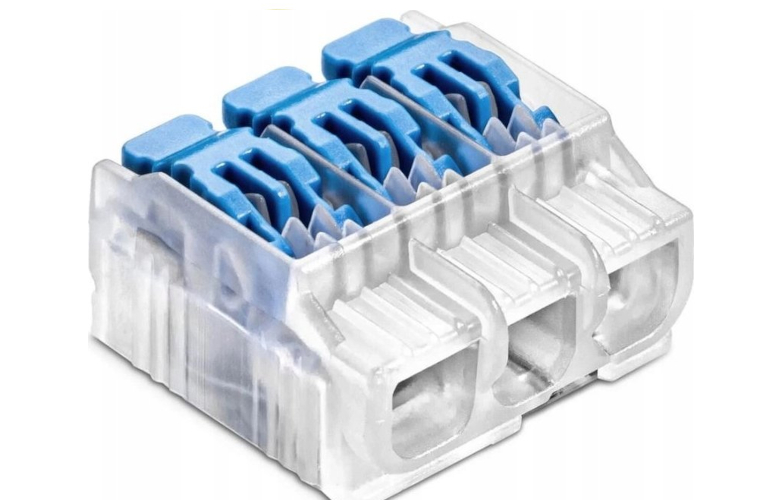
Złączka dźwigniowa. Źródło: Simet
Złączki dźwigniowe – wygodne podłączanie i demontaż przewodów
Złączki dźwigniowe to rodzaj złączek listwowych wyposażonych w dźwignię, która umożliwia ręczne otwieranie i zamykanie zacisku. Po podniesieniu dźwigni zacisk pozostaje otwarty, dzięki czemu podczas wprowadzania przewodu można korzystać z obu rąk. Rozwiązanie to sprawdzi się przy podłączaniu przewodów sztywnych o większych przekrojach, których ułożenie w ograniczonej przestrzeni rozdzielnicy bywa utrudnione.
Złączki dźwigniowe są dostępne w wersjach przeznaczonych do przewodów jednodrutowych, wielodrutowych oraz giętkich. W zależności od konstrukcji możliwe jest również stosowanie przewodów zakończonych tulejkami. Popularne są wykonania o przekrojach nominalnych 2,5 mm², 6 mm² i 16 mm², w wariantach umożliwiających przyłączanie dwóch lub trzech przewodów.
Dostępne są także złączki hybrydowe, w których jedna strona wykorzystuje mechanizm dźwigniowy, a druga zacisk typu push-in. Ułatwia to wykonywanie oprzewodowania wewnętrznego rozdzielnicy oraz późniejsze podłączanie przewodów obiektowych.
Przygotowanie przewodu do montażu w złączce
Niezależnie od zastosowanej technologii zaciskania podstawowe znaczenie ma prawidłowe przygotowanie końcówki przewodu. Wymaga to odizolowania, czyli usunięcia odpowiedniego fragmentu izolacji. Długość odizolowania należy zawsze dostosować do wymagań producenta złączki. Często można spotkać jej oznaczenie bezpośrednio na obudowie.
To pozornie proste zadanie obarczone jest jednak ryzykiem błędów. Najczęściej pojawia się niewłaściwa długość odizolowania żyły. Przy usunięciu zbyt długiego fragmentu izolacji, nieosłonięta część przewodu może wystawać poza obudowę złączki. Zwiększa to ryzyko przypadkowego dotknięcia części czynnej, zwarcia lub powstania łuku elektrycznego. Z kolei zbyt krótkie odizolowanie może spowodować, że element dociskowy zetknie się częściowo z izolacją zamiast z metalową żyłą. Połączenie nie zapewni wówczas odpowiedniej powierzchni styku i może ulegać przegrzewaniu.
Przed podłączeniem należy także sprawdzić stan żyły. Przewody powinny być czyste, proste i pozbawione uszkodzeń mechanicznych. Nie należy ponownie wykorzystywać końcówek zdeformowanych podczas wcześniejszego zaciskania, szczególnie jeśli poszczególne druciki przewodu giętkiego zostały uszkodzone lub rozdzielone. W przypadku widocznego utlenienia powierzchni przewodnika najlepiej odciąć uszkodzony fragment i przygotować nową końcówkę. Pozwala to ograniczyć ryzyko zwiększonej rezystancji połączenia.
Tulejkowanie przewodów giętkich
Przy podłączaniu przewodów wielodrutowych i giętkich często stosuje się końcówki tulejkowe. Ich zadaniem jest uporządkowanie drucików żyły oraz zapewnienie odpowiednich warunków przyłączenia do zacisku.
Tulejka musi być dobrana do przekroju przewodu i prawidłowo zaprasowana. Do jej zaciskania należy używać praski o profilu odpowiednim do zastosowanej końcówki oraz wymagań producenta zacisku.
W przypadku połączeń sprężynowych szczególnie ważne jest uzyskanie trwałego, odpowiednio szczelnego połączenia między tulejką a żyłą przewodu. Nieprawidłowe zaprasowanie może prowadzić do zwiększenia rezystancji przejścia, nagrzewania styku oraz stopniowego pogarszania parametrów połączenia. Profile zaciskania – kwadratowe, sześciokątne i ośmiokątne – muszą być dostosowane do wymagań producentów końcówek, narzędzi i zacisków.
Nie wszystkie złączki sprężynowe wymagają tulejkowania przewodów giętkich. Niektóre konstrukcje są przystosowane do bezpośredniego przyłączania odpowiednio przygotowanych żył.
Dlaczego nie należy podłączać kilku przewodów do jednego zacisku?
Częstym błędem podczas montażu rozdzielnic jest umieszczanie kilku żył w jednym zacisku, mimo że producent nie przewidział takiego sposobu podłączenia. Samo fizyczne „upchnięcie” przewodów w otworze nie oznacza, że każdy z nich będzie prawidłowo dociśnięty do toru prądowego. W takiej sytuacji część żył może mieć zbyt małą powierzchnię styku. Konsekwencją może być zwiększona rezystancja połączenia, miejscowe nagrzewanie, a także wysunięcie przewodu z zacisku.
Znacznie bezpieczniejszym rozwiązaniem jest zastosowanie dodatkowych złączek listwowych i połączenie ich odpowiednimi mostkami. Umożliwia to rozdzielenie potencjału na kilka obwodów przy zachowaniu przejrzystości okablowania.
W rozdzielnicach o ograniczonej przestrzeni można również stosować złączki piętrowe, pozwalające na wykonanie większej liczby połączeń przy wykorzystaniu tej samej długości szyny montażowej.
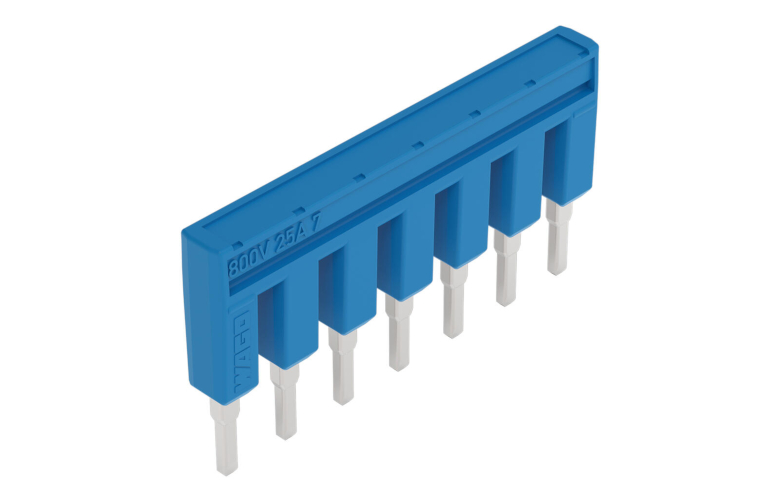
Mostek do łączenia sąsiadujących złączek. Źródło: WAGO
Mostkowanie złączek listwowych
Mostki umożliwiają elektryczne połączenie kilku sąsiadujących złączek bez konieczności wykonywania dodatkowych połączeń przewodowych. Podczas ich stosowania należy zwrócić uwagę na dopuszczalną obciążalność prądową, zgodność z konkretnym typem złączki oraz sposób wprowadzania elementów stykowych.
Nieprawidłowo dobrany mostek może stać się miejscem nadmiernego nagrzewania, szczególnie gdy przez jego fragment przepływa suma prądów kilku obwodów.
W rozbudowanych listwach zaciskowych korzystne może być doprowadzenie zasilania do środkowej części mostka, ponieważ umożliwia to rozdzielenie prądu na dwie strony. Nie zastępuje to jednak sprawdzenia obciążalności poszczególnych fragmentów mostka i całego układu.
W przypadku mostków omijających należy przestrzegać konstrukcji przewidzianej przez producenta. Rozwiązania te pozwalają na prowadzenie różnych potencjałów przez sąsiadujące złączki, jednak nie można umieszczać dwóch pinów stykowych w jednym gnieździe, jeśli nie jest ono do tego przystosowane.
Akcesoria do złączek – niewielkie elementy o dużym znaczeniu
Prawidłowo wykonana listwa zaciskowa wymaga zastosowania odpowiednich akcesoriów montażowych. Szczególnie ważne są ścianki końcowe, które zapewniają wymaganą izolację i ochronę przed dotykiem części czynnych. Ich pominięcie może powodować, że listwa nie będzie spełniała wymagań bezpieczeństwa elektrycznego.
Istotne są również elementy mocujące, oznaczniki oraz odpowiednio dobrane mostki. Ułatwiają one identyfikację obwodów, wykonywanie pomiarów i późniejsze prace eksploatacyjne.
Podczas planowania rozmieszczenia złączek należy uwzględnić także rzeczywistą ilość miejsca w rozdzielnicy. Znaczenie mają nie tylko szerokości samych złączek, ale również położenie sąsiednich szyn, korytek grzebieniowych, przewodów i osłon. Zbyt ciasne rozmieszczenie elementów może utrudniać podłączanie przewodów, wykonywanie pomiarów i późniejszą konserwację.
Kontrola połączeń przed uruchomieniem rozdzielnicy
Nie wszystkie błędy wykonawcze można wykryć podczas oględzin. Problemy związane z nieprawidłowym osadzeniem przewodu mogą wyjść dopiero podczas długotrwałej pracy pod obciążeniem. Przed uruchomieniem rozdzielnicy należy zatem sprawdzić prawidłowość wykonanych połączeń, w tym osadzenie przewodów w zaciskach, zgodność mostkowania ze schematem oraz brak przypadkowych zwarć. Szczególną uwagę trzeba zwrócić na połączenia wykonywane w ograniczonej przestrzeni, w której łatwo pomylić sąsiadujące zaciski lub nieprawidłowo umieścić przewód.
Weryfikacja powinna obejmować odpowiednie pomiary elektryczne wykonywane przed podaniem napięcia, z uwzględnieniem wymagań dotyczących danego typu rozdzielnicy.
Zastosowanie złączek listwowych ułatwia również prefabrykację rozdzielnic. Okablowanie można przygotować i sprawdzić w warsztacie, jeszcze przed montażem urządzenia w obiekcie. Pozwala to ograniczyć liczbę prac wykonywanych na budowie i ułatwia wykrywanie ewentualnych błędów połączeń.
Podczas późniejszej eksploatacji należy zwracać uwagę na oznaki przegrzewania zacisków, przebarwienia izolacji, uszkodzenia mechaniczne oraz poluzowanie przewodów. W większych rozdzielnicach przydatna może być również diagnostyka termowizyjna wykonywana podczas pracy pod obciążeniem. Pozwala ona wykryć miejsca o podwyższonej temperaturze, które mogą świadczyć o zwiększonej rezystancji połączenia.
Nawet niewielkie błędy montażowe przy łączeniu przewodów w rozdzielnicach elektrycznych mogą prowadzić do wzrostu rezystancji styku, przegrzewania się zacisków, a…
Dzieje się w branży OZE: w Częstochowie uruchomiono program oferujący mieszkańcom magazyny energii za darmo. Natomiast dla mieszkańców Ciechanowa ruszył…
Ta witryna wykorzystuje pliki cookies do przechowywania informacji na Twoim komputerze. Pliki cookies stosujemy w celu świadczenia usług na najwyższym poziomie, w tym w sposób dostosowany do indywidualnych potrzeb. Korzystanie z witryny bez zmiany ustawień dotyczących cookies oznacza, że będą one zamieszczane w Twoim urządzeniu końcowym. W każdym momencie możesz dokonać zmiany ustawień przeglądarki dotyczących cookies. Nim Państwo zaczną korzystać z naszego serwisu prosimy o zapoznanie się z naszą polityką prywatności. Więcej szczegółów w naszej Polityce Prywatności.